
Respuesta corta
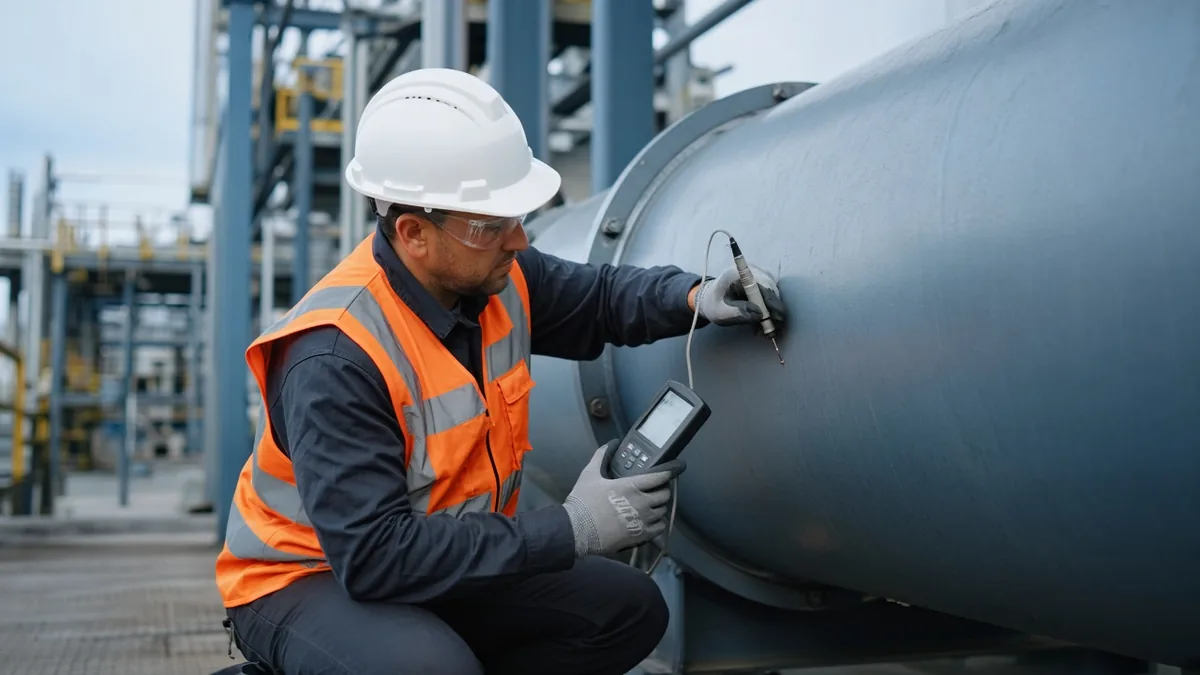
Una medición de espesores es un ensayo no destructivo que determina cuánto material le queda a la pared de un tubo, tanque o recipiente a presión. Un estudio de integridad mecánica es una evaluación técnica completa que usa esa medición —junto con otras inspecciones, cálculos y normas— para decidir si el equipo puede seguir operando de forma segura. Medir espesores no es lo mismo que evaluar la integridad de un equipo: la medición es un insumo; el estudio es el diagnóstico.
¿Qué es una medición de espesores?
La medición de espesores es una técnica de ensayos no destructivos (END o NDT, por sus siglas en inglés) que permite conocer el espesor remanente de un material metálico sin cortarlo, perforarlo ni sacarlo de servicio. En la industria se realiza principalmente por ultrasonido industrial con la técnica pulso-eco: un palpador (transductor) envía un pulso ultrasónico a través de la pared y el equipo calcula el espesor a partir del tiempo que tarda el eco en regresar y de la velocidad del sonido en ese material.
Para que la onda entre al acero se usa un acoplante (gel o líquido) entre el palpador y la superficie, y el equipo se calibra con bloques de referencia del mismo material o de velocidad acústica conocida. Por eso, una lectura confiable depende tanto del instrumento como del procedimiento y de la competencia del técnico.
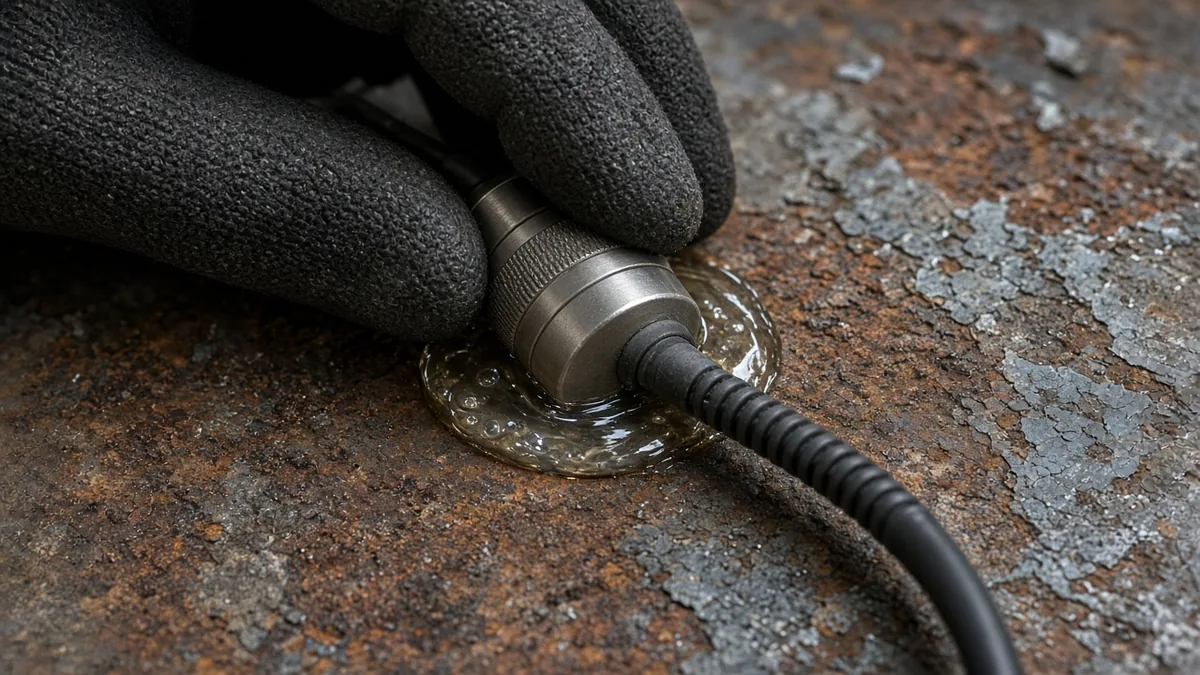
En IT-NDT realizamos este servicio como medición de espesores con ultrasonido industrial en tuberías, tanques y recipientes, incluso con equipos en operación.
¿Para qué sirve la medición de espesores?
Su propósito es responder una pregunta concreta: ¿cuánto material queda y cuánto se ha perdido? Con esa información se puede:
- Detectar pérdida de material por corrosión o erosión, interna o externa.
- Comparar contra el espesor mínimo requerido por el diseño o por el código de construcción del equipo.
- Calcular la velocidad de corrosión al comparar mediciones de distintas fechas en los mismos puntos.
- Estimar la vida remanente del componente a partir de esa velocidad de corrosión.
- Planear mantenimiento y la siguiente inspección con datos y no por suposición.
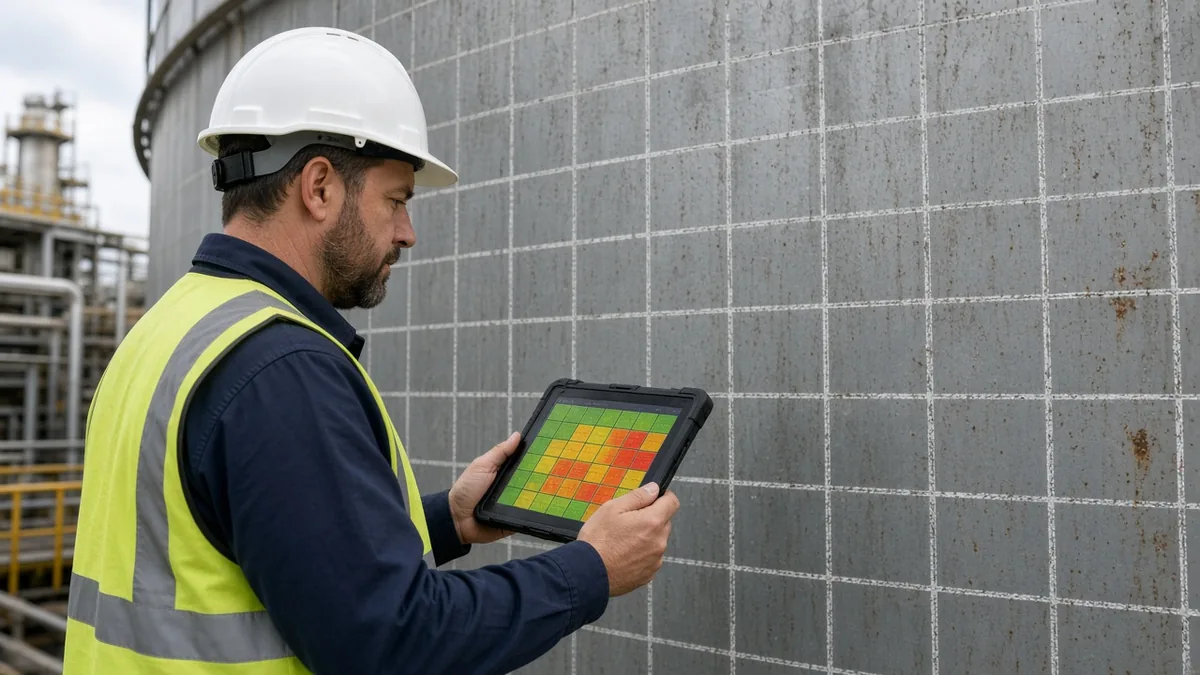
En tuberías y recipientes, las mediciones se toman en ubicaciones definidas y repetibles, conocidas en la práctica API como CML (condition monitoring locations, ubicaciones de monitoreo de condición). Repetir la medición en los mismos puntos es lo que permite construir una tendencia confiable.
¿Por qué es relevante medir espesores?
Seguridad de las personas y de la instalación
Un equipo que ha perdido pared puede fallar por presión, por carga o por fuga. Medir espesores ayuda a identificar a tiempo zonas adelgazadas antes de que se conviertan en un incidente.
Control de la corrosión y la erosión
La corrosión rara vez es uniforme. Las mediciones periódicas muestran dónde se concentra el daño y con qué rapidez avanza, lo que permite enfocar recursos donde realmente se necesitan.
Vida remanente y decisiones de inversión
Con la velocidad de corrosión y el espesor mínimo requerido se estima cuánto tiempo puede seguir operando un componente en las condiciones actuales. Ese dato ayuda a decidir entre seguir operando, reparar, reforzar o reemplazar.
Cumplimiento normativo
Las normas y códigos de inspección piden evidencia del estado real del equipo. La medición de espesores, bien documentada y trazable, es parte de esa evidencia, aunque —como veremos— no es suficiente por sí sola.
¿Por qué se confunde la medición de espesores con un estudio de integridad mecánica?
La confusión es frecuente y tiene explicaciones claras:
- Comparten objetivo general: ambos buscan saber si el equipo está en condiciones de operar.
- La medición de espesores casi siempre forma parte del estudio, así que se asume que una cosa equivale a la otra.
- Algunos reportes se presentan con nombres amplios, cuando en realidad solo contienen una tabla de lecturas de espesor.
- Es la técnica más conocida y accesible, por lo que a veces se contrata como si cubriera todo el alcance.
El riesgo es real: un reporte con lecturas de espesor no detecta grietas, no evalúa soldaduras, no revisa deformaciones ni cimentaciones y no concluye por sí solo si el equipo puede seguir operando. Es un caso parecido al que explicamos en ¿un recubrimiento sustituye un estudio de integridad mecánica?: una medida puntual no equivale a un diagnóstico integral.
¿Qué es un estudio de integridad mecánica?
Un estudio de integridad mecánica es una evaluación técnica que determina si un equipo o estructura industrial crítica puede continuar operando de forma segura, confiable y dentro de condiciones aceptables de servicio. Su objetivo es prevenir fallas, fugas, accidentes y paros no planificados mediante el análisis del estado real del activo y de los riesgos asociados a su operación.
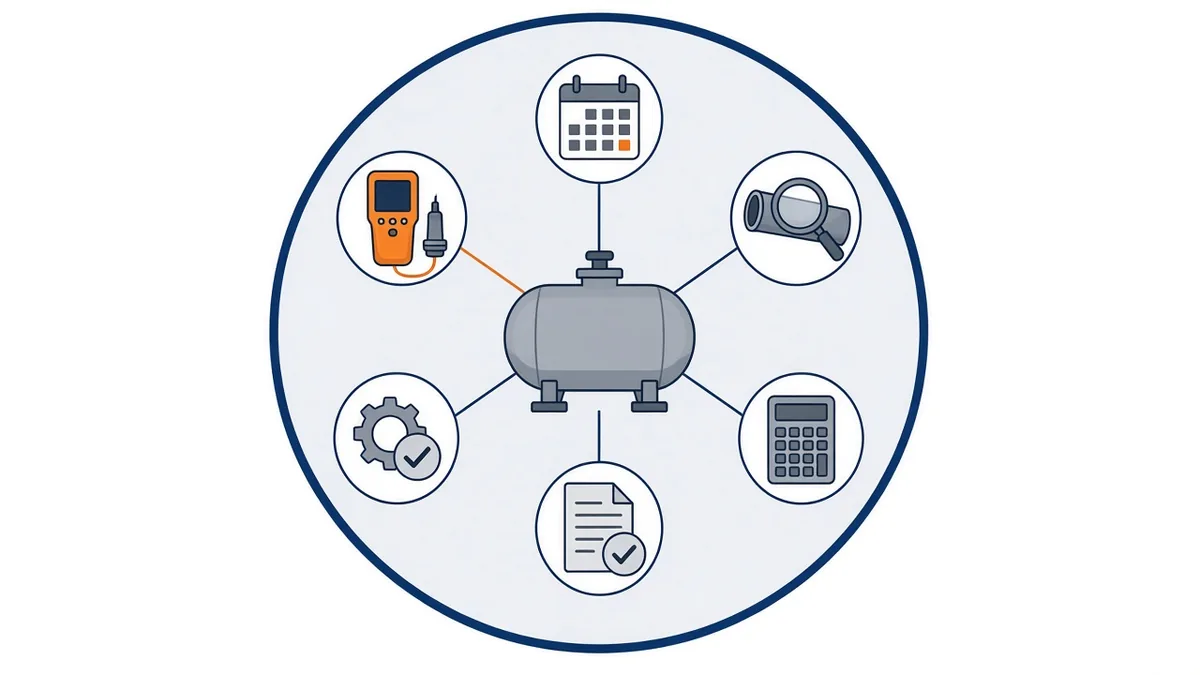
Para llegar a esa conclusión, el estudio integra varias fuentes de información:
- Revisión de la documentación del equipo: diseño, materiales, historial de operación y de reparaciones.
- Inspección visual y ensayos no destructivos, por ejemplo ultrasonido Phased Array (PAUT), TOFD, partículas magnéticas o líquidos penetrantes, según el mecanismo de daño esperado.
- Medición de espesores y cálculo de velocidad de corrosión.
- Cálculos de ingeniería: espesor mínimo requerido, presión máxima permisible y, cuando aplica, análisis de esfuerzos con elementos finitos o evaluación de aptitud para el servicio.
- Análisis normativo y conclusiones: si el equipo puede seguir operando, necesita reparación o refuerzo, o debe retirarse; además de la vida remanente y la frecuencia de la siguiente inspección.
Diferencia entre medición de espesores y estudio de integridad mecánica
| Aspecto | Medición de espesores | Estudio de integridad mecánica |
|---|---|---|
| Qué es | Una técnica de ensayo no destructivo | Una evaluación técnica integral del equipo |
| Pregunta que responde | ¿Cuánto espesor queda en estos puntos? | ¿Puede el equipo seguir operando de forma segura y por cuánto tiempo? |
| Alcance | Pérdida de pared por corrosión o erosión | Todos los mecanismos de daño relevantes: corrosión, grietas, soldaduras, deformaciones, entre otros |
| Métodos | Ultrasonido pulso-eco (principalmente) | Varios END, inspección visual, documentación, cálculos de ingeniería y análisis normativo |
| Resultado | Registro de lecturas y, si se solicita, comparación contra un espesor de referencia | Dictamen técnico con conclusiones, vida remanente, recomendaciones y próxima inspección |
| Relación entre ambos | Es un insumo del estudio | Usa la medición de espesores como una de sus bases |
En resumen: toda evaluación de integridad seria incluye datos de espesor, pero una medición de espesores por sí sola no es un estudio de integridad mecánica.
Normas que aplican a la medición de espesores
La normativa aplicable depende del tipo de equipo, del sector y del alcance del servicio. Las referencias más comunes son:
Normas para la técnica de medición
- ASTM E797/E797M: práctica estándar para medir espesores por ultrasonido pulso-eco de contacto manual. Define cómo calibrar y ejecutar la medición.
- ASME BPVC Sección V (Exámenes no destructivos): reúne los requisitos de los métodos END y, en su Artículo 23, incorpora la práctica SE-797, equivalente a ASTM E797.
Códigos de inspección según el equipo
- API 510: código de inspección de recipientes a presión en servicio.
- API 570: código de inspección de sistemas de tubería en servicio; junto con API 574 (prácticas de inspección de componentes de tubería), orienta la selección de ubicaciones de monitoreo y el cálculo de velocidad de corrosión.
- API 653: inspección, reparación, alteración y reconstrucción de tanques de almacenamiento.
- API 579-1/ASME FFS-1: evaluación de aptitud para el servicio (fitness-for-service), que se usa cuando hay pérdida de metal u otros daños y se debe decidir si el componente puede seguir operando.
Normatividad mexicana
NOM-020-STPS-2011 (recipientes sujetos a presión, recipientes criogénicos y generadores de vapor o calderas) establece que las pruebas de presión o exámenes no destructivos para equipos de categorías II y III deben realizarse con una periodicidad no mayor a cinco años, ejecutarse por personal certificado cuando se trata de END, aplicar criterios de aceptación/rechazo y servir de base para determinar si el equipo puede continuar en funcionamiento. Además, cuando se opta por exámenes no destructivos, pide combinar al menos un examen volumétrico (por ejemplo, ultrasonido industrial) con uno superficial o de pérdida de flujo. Es decir, la propia norma no considera suficiente una sola técnica aislada.
Para equipos de categoría III, la NOM-020-STPS-2011 pide que las pruebas y exámenes se realicen en presencia de una unidad de verificación.
En el sector hidrocarburos aplican, además, las normas de la ASEA según el tipo de instalación. Para estaciones de servicio, la referencia es la NOM-005-ASEA-2016, Diseño, construcción, operación y mantenimiento de Estaciones de Servicio para almacenamiento y expendio de diésel y gasolinas (DOF, 7 de noviembre de 2016). En lo que toca a la integridad de los tanques, esta norma establece, entre otros puntos:
- Medición de espesores en tanques superficiales no confinados (numeral 6.3.3): se debe realizar medición y determinación de espesores cada 5 años o en los tiempos recomendados derivados de la propia medición, para determinar el tiempo de vida media y el tiempo límite de retiro del tanque.
- Pruebas de hermeticidad para tanques (numeral 6.3.6): dos pruebas, una neumática antes de tapar los tanques y tuberías, y otra con combustible almacenado en el tanque, realizadas por un laboratorio de pruebas acreditado.
- Mantenimiento a tanques de almacenamiento (numeral 8.5): antes de cualquier trabajo de mantenimiento se verifican los resultados de las pruebas de hermeticidad; estos resultados se registran en bitácora y sirven para identificar si se requiere mantenimiento, la suspensión temporal del tanque o su retiro definitivo y sustitución.
Aquí se ve de nuevo la diferencia: la NOM-005-ASEA-2016 usa la medición de espesores como dato para estimar la vida del tanque, y la combina con pruebas de hermeticidad y un programa de mantenimiento para decidir si el tanque sigue en servicio.
Buenas prácticas para que una medición de espesores sea útil
- Definir puntos de medición identificables y repetibles en cada inspección.
- Calibrar el equipo con bloques de referencia adecuados al material y al rango de espesores.
- Considerar el efecto de recubrimientos y la temperatura de la superficie sobre la lectura.
- Complementar con barridos o técnicas como Phased Array o ultrasonido de haz recto cuando se sospecha corrosión localizada (pitting), que puede no aparecer en lecturas puntuales.
- Documentar equipo, procedimiento, técnico certificado, fecha y ubicación de cada lectura para mantener la trazabilidad.
Preguntas frecuentes sobre medición de espesores
¿La medición de espesores sustituye un estudio de integridad mecánica?
No. La medición de espesores aporta datos sobre la pérdida de pared, pero no evalúa otros mecanismos de daño ni emite un dictamen sobre si el equipo puede seguir operando. Es un insumo del estudio de integridad mecánica.
¿Se puede medir espesores con el equipo en operación?
En muchos casos, sí. El ultrasonido pulso-eco se aplica desde el exterior del equipo. Las condiciones de temperatura, acceso y seguridad deben evaluarse antes de cada trabajo.
¿Qué norma define cómo medir espesores por ultrasonido?
La práctica de referencia es ASTM E797/E797M, incorporada en ASME BPVC Sección V como SE-797. Los criterios de cuándo y dónde medir dependen del código del equipo: API 510, API 570 o API 653, entre otros.
¿Cada cuánto se debe medir espesores?
Depende del equipo, del servicio, de la velocidad de corrosión y del código aplicable. Para recipientes de categorías II y III, la NOM-020-STPS-2011 establece que los exámenes no deben realizarse con una periodicidad mayor a cinco años; los códigos API ajustan los intervalos según la vida remanente calculada. En estaciones de servicio, la NOM-005-ASEA-2016 pide medir espesores de los tanques superficiales no confinados cada 5 años o en los tiempos que recomiende la propia medición.
¿Qué detecta y qué no detecta la medición de espesores?
Detecta adelgazamiento de pared por corrosión o erosión en los puntos medidos. No está diseñada para detectar grietas, defectos en soldaduras ni deformaciones, que requieren otras técnicas de inspección.
¿Necesitas medir espesores o un estudio de integridad mecánica?
En IT-NDT te ayudamos a definir el alcance correcto: desde una medición de espesores con ultrasonido industrial hasta un estudio de integridad mecánica completo, ejecutado por personal certificado y con respaldo de nuestra acreditación EMA como unidad de verificación UVIEND 018.
Escríbenos a [email protected], llámanos al +52 55 3706 8900 o envíanos un mensaje por WhatsApp.


